
Cardboard Paint Arresto je profesionalna oprema za hvatanje i filtriranje maglice boje, uglavnom izrađena od visokokvalitetnog valovitog kartona, filter pamuka i vodootpornog premaza. Ima modularni...
See Details
Yueze Environmental Protection pruža usklađena i jedinstvena rješenja za industrijsku obradu površina, opremljena profesionalnom tehnologijom i profinjenim znanjem.
 Zatražite upite
2026-10-16
Boja u prahu je suhi materijal za premazivanje: smola, pigment i aditivi se miješaju, istiskuju, hlade i melju u fini prah koji sadrži nikakvog otapala . Prah se raspršuje na uzemljeni metalni dio, drži na mjestu elektrostatskim privlačenjem, zatim se topi i stvrdnjava u pećnici u čvrst, kontinuirani film. Tijekom nanošenja ništa ne isparava, zbog čega jedan sloj obično pada između 60 i 120 mikrometara, što je dva do četiri puta više od standardne tekuće boje.
To je kratak odgovor. Praktičan odgovor važniji je kada citirate dio ili kupujete liniju, jer suha priroda materijala pokreće sve nizvodno: vješanje dijela, kontrolu debljine filma, vrijeme promjene boje i koliko materijala oporabite umjesto da ga odbacite.
Boja u prahu je formulirani premaz, a ne jedna jedina kemikalija. Tipični termoreaktivni prah razgrađuje se otprilike ovako:
Mješavina se ekstrudira vruća, hladi u krti list i melje na 20 do 60 mikrometara. Raspodjela veličine čestica je detalj koji kupci rijetko vide, ali uvijek osjete: višak sitnih čestica smanjuje učinkovitost prijenosa i stvara prašinu, dok prevelike čestice daju grubu površinu poput narančine kore.
Redoslijed je fiksan. Skraćivanje stadija obično se pokazuje kao gubitak prianjanja ili rupice u roku od nekoliko tjedana, a ne godina.
Oba nose isto ime, ali se drugačije ponašaju u pećnici, a ta razlika odlučuje o mogućnosti popravka, debljini i cijeni po dijelu.
| Vlasništvo | Duroplastični prah | Termoplastični prah |
|---|---|---|
| Mehanizam izlječenja | Kemijsko umrežavanje; ne može se ponovno rastopiti | Samo taljenje i tečenje; može se ponovno rastopiti |
| Debljina filma | 60 do 120 mikrometara u jednom sloju | 250 do 1000 mikrometara, često s više prolaza |
| Popravak | Teško; dio je ogoljen i ponovno premazan | Može se lokalno ponovno otopiti |
| Tipični materijali | Epoksid, poliester, hibrid, poliuretan, fluoropolimer | Najlon, PVC, polietilen |
| Najbolje odgovara | Uređaji, automobilski dijelovi, arhitektonski profili | Zaštita cijevi, regala, kemijska i debela zaštita |
Najbolja otpornost na koroziju i kemikalije, najlošija UV stabilnost. Očekuje se kreda na otvorenom, pa je držite u zatvorenom prostoru: spremnici, ormari, okviri strojeva, dijelovi ispod haube.
Zadani vanjski puder. Dobro zadržava UV i sjaj, razumne mehaničke performanse, širok raspon boja.
Kompromis za interijer: glatkiji protok, niža cijena i bolji izgled od običnog epoksida na namještaju i policama.
Vanjska izdržljivost s glatkijom završnom obradom koja izgleda tanje od poliestera, uobičajena na kotačima i arhitektonskom metalu.
Arhitektonska smola koja zadržava boju i sjaj desetljećima. Cijena mu je nekoliko puta veća od poliestera, pa zaslužuje svoje mjesto na fasadama i eksterijerima visoke vidljivosti.
Prašak nije univerzalna zamjena za mokru boju. Izvrstan je na vodljivim metalnim dijelovima otpornim na toplinu koji se proizvode u velikim količinama, a bori se na drugim mjestima.
Odljevci i protuutezi klasična su primjena u prahu, ali im je potrebno pjeskarenje, ponekad prethodno pečenje kako bi se spriječilo ispuštanje plinova iz rupica, zatim temeljni i završni premaz kontinuiranom linijom. Zato posvećeno rješenja za oblaganje ljevaonica i protuutega izgrađeni su oko automatiziranih linija, a ne ručnog prskanja.
Boja u prahu ne sadrži otapala, ali linija u prahu nije bez emisije. Kabina ispušta prah u zraku koji se mora uhvatiti, filtri uložaka i cikloni moraju biti dimenzionirani prema broju pištolja, a peć za stvrdnjavanje odvodi ulja, vlagu i ostatke veziva koji iskuhavaju iz odljevaka i zavarenih proizvoda.
Hardver usklađenosti važan je jednako kao i pištolji: sakupljanje prašine odgovarajuće veličine za odvod kabine, završni stupanj filtra za zaštitu ispušnih plinova i, gdje to zahtijevaju lokalna pravila, obrada otpadnog plina na dimnjaku pećnice. Premala ekstrakcija je najčešći uzrok grube završne obrade, jer se prah koji je trebao biti uhvaćen taloži na dijelu prije stvrdnjavanja.
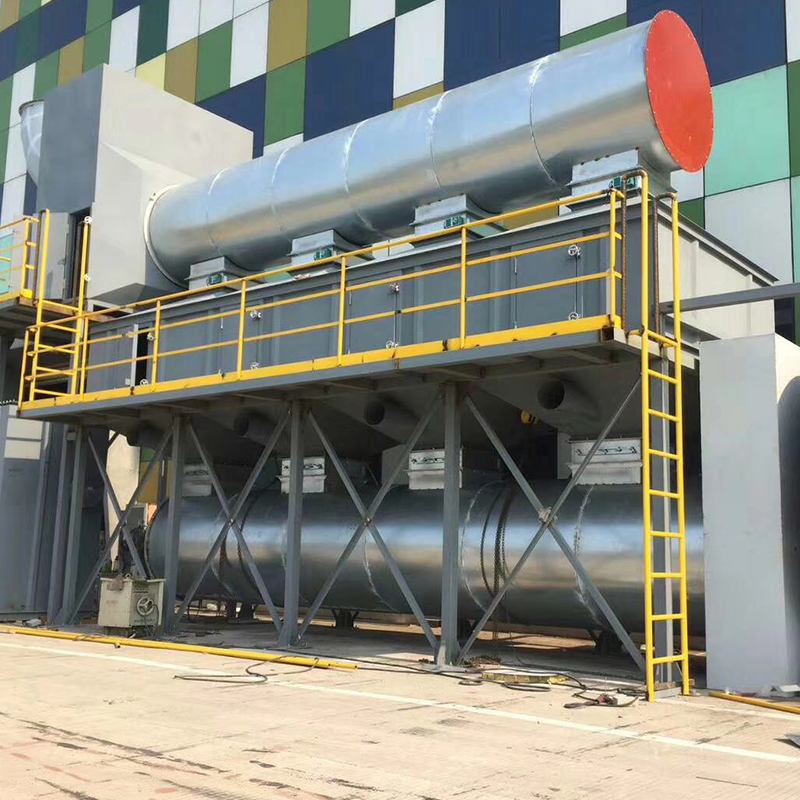 Obrada industrijskog otpadnog plina za linije za premazivanje prahom Prilagođeni sustav za pročišćavanje ispušnih plinova za operacije premazivanja i bojanja, korištenjem skupljanja, filtracije, ventilatora, kontrola i ispuštanja za smanjenje onečišćenja u radionici. Pogledajte proizvod →
Linija praha je lanac usklađenih stanica, a najslabija stanica postavlja izlaznu brzinu: prethodna obrada, peć za sušenje, kabina za prah s oporabom, reciprokatori ili roboti koji nose pištolje, pećnica za stvrdnjavanje, hlađenje i pokretna traka koja pomiče dijelove kroz sve njih konstantnom brzinom. Kontrole povezuju stanice zajedno tako da temperatura pećnice, brzina linije i postavke pištolja ostaju usklađeni.
Kada koštate novu liniju ili nadogradnju, potpuni popis opreme važniji je od glavne cijene oružja. Vrijedi usporediti koju opremu ima linija za proizvodnju premaza prije nego što odvagnete ponude različitih dobavljača.
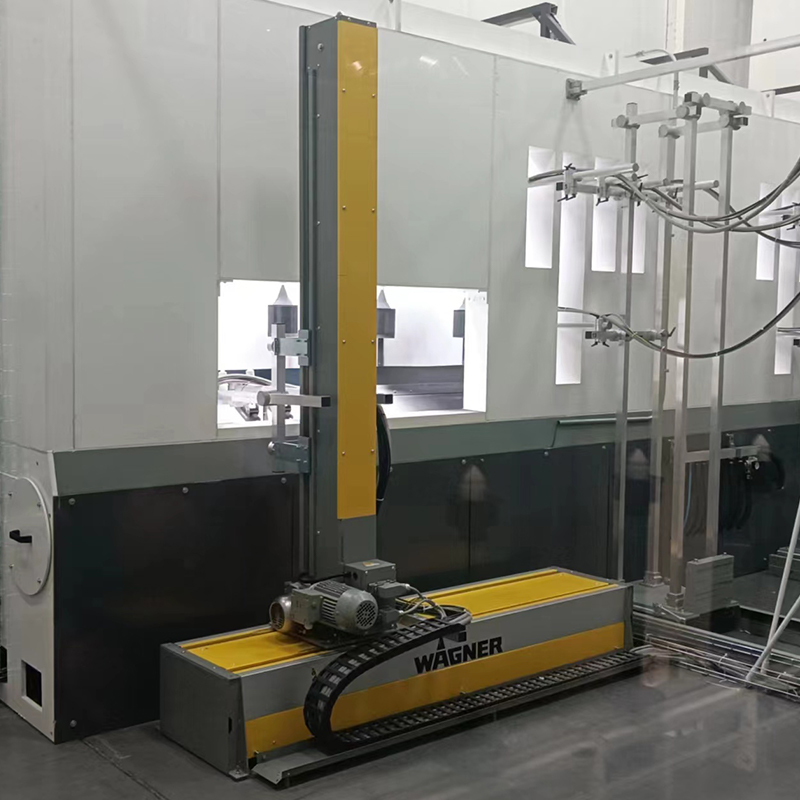 Prilagođena linija za nanošenje praha za metalne izratke Prilagođena linija za premazivanje masivnih metalnih dijelova, s prethodnom obradom, nanošenjem praha, stvrdnjavanjem i hlađenjem; usporedite njegov puni popis opreme za nadogradnju linije. Pogledajte proizvod →
Dvije operativne pojedinosti odlučuju hoće li se linija za puder isplatiti. Prvi je uzemljenje. Kuke skupljaju stvrdnuti prah sloj po sloj, a kada kontaktni otpor poraste, učinkovitost prijenosa opada, a debljina filma varira od dijela do dijela. Skidanje kuka pirolizom, kontroliranim spaljivanjem u kabini za čišćenje ili peći, uspostavlja kontakt daleko brže od ručnog brušenja.
Drugi je promjena. Prelazak s tamne na svijetlu boju može koštati 20 do 40 minuta gubitka proizvodnje ako kabina, crijeva i lijevci nisu dizajnirani za brzo čišćenje. Dizajn kabine i raspored sakupljanja praha određuju koliko ćete vremena dobiti u svakoj smjeni.
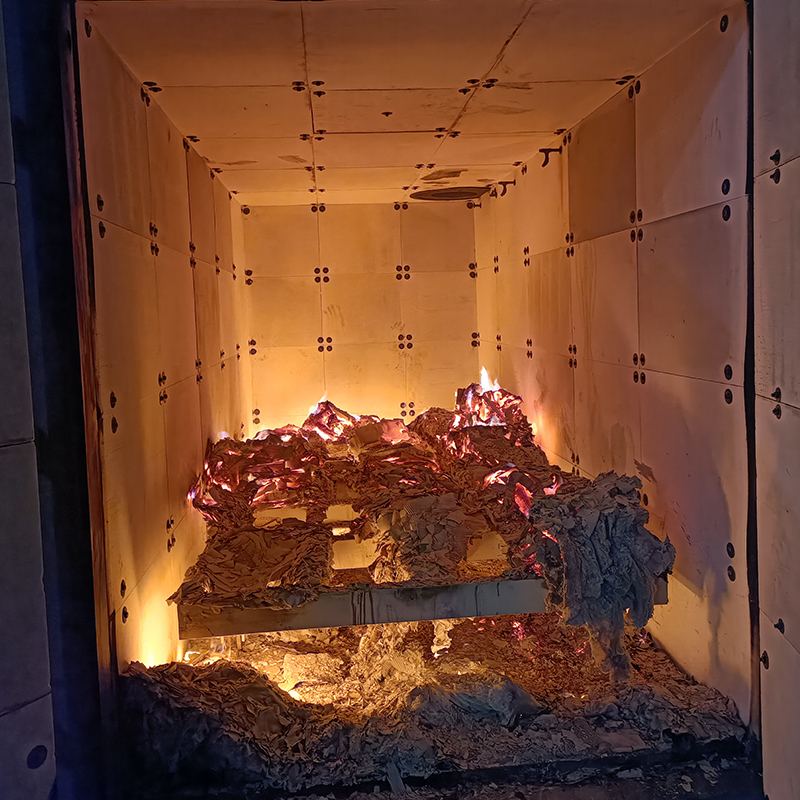 Peć za pirolizu i kabina za čišćenje pribora za premazivanje Uklanja stare ostatke boje i premaza s nosača, kuka i šablona bez kemijskog skidanja, pomažući ponovnom uspostavljanju kontakta i podržavanju ponovne upotrebe učvršćenja. Pogledajte proizvod →
Boja u prahu je suhi premaz bez otapala koji se raspršuje elektrostatski i stvrdnjava u film koji je deblji, tvrđi i otporniji na kršenje od većine tekućih završnih premaza. Odgovara volumenskim metalnim dijelovima koji podnose stvrdnjavanje na 180 do 200 stupnjeva Celzijevih i mogu se objesiti na pokretnu traku, a loše pristaje uz podloge osjetljive na toplinu, ultratanke filmove i poslove koji mijenjaju boju svakih nekoliko komada.
Prosudite ga kao sustav, a ne kao materijal. Kvaliteta predtretmana, uzemljenje, kontrola peći i ekstrakcija odlučuju o konačnom rezultatu daleko više od samog praha.
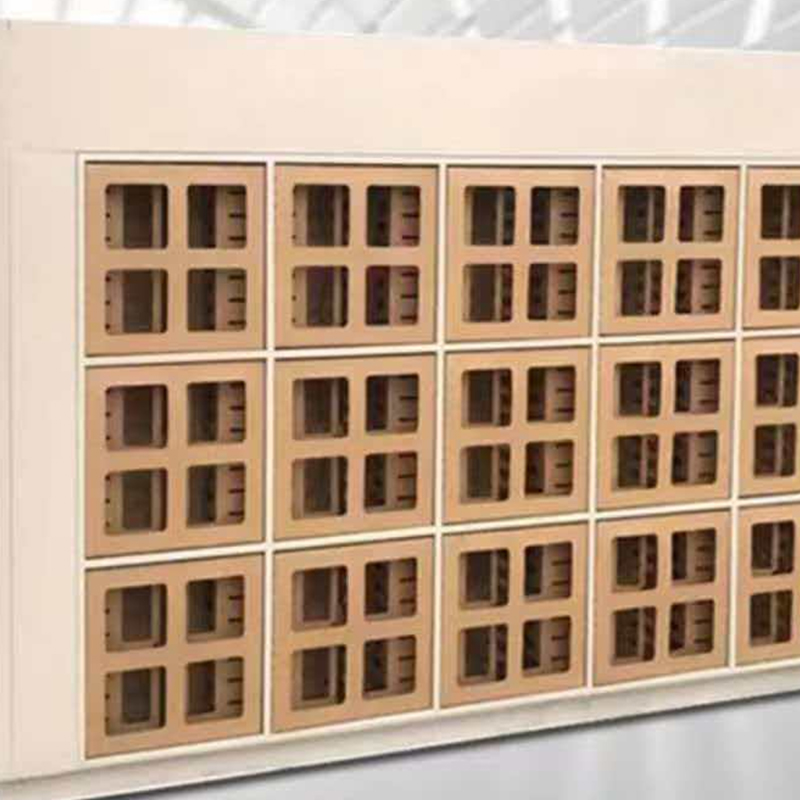
Cardboard Paint Arresto je profesionalna oprema za hvatanje i filtriranje maglice boje, uglavnom izrađena od visokokvalitetnog valovitog kartona, filter pamuka i vodootpornog premaza. Ima modularni...
See Details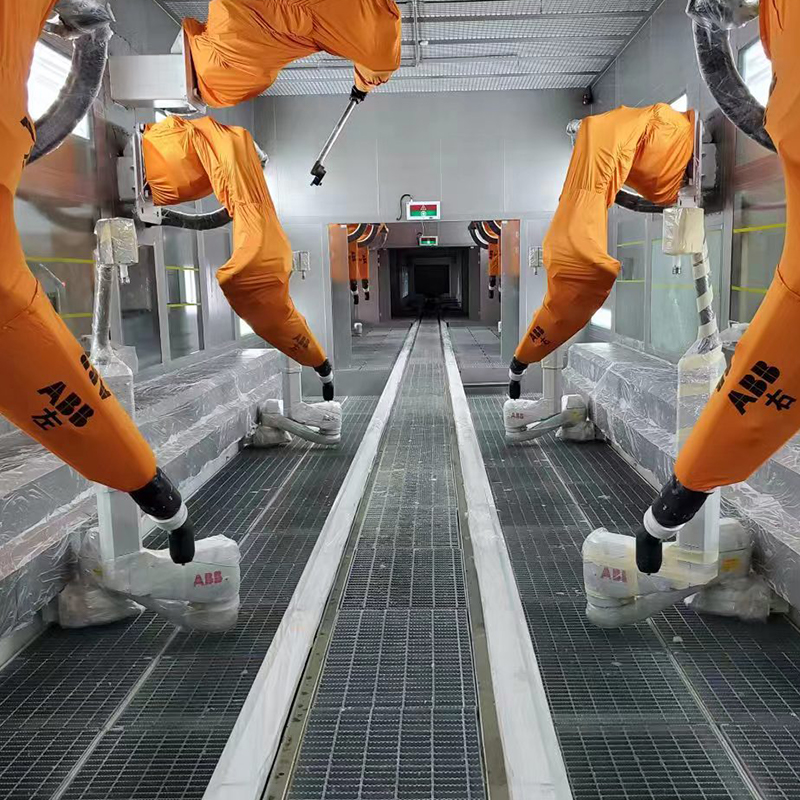
Profesionalna linija za nanošenje spreja posebno dizajnirana za kućišta motora, primjenjiva na različite vrste kućišta motora (kućište motora električnih vozila, kućište industrijskog motora, kućiš...
See Details
Isporučujemo visokokvalitetne strojeve za pjeskarenje i automatske strojeve za pjeskarenje. Oprema usvaja zrelu tehnologiju površinske obrade, ostvarujući uklanjanje hrđe, čišćenje oksidnog sloja i...
See Details
Profesionalna linija za nanošenje premaza posebno dizajnirana za proizvodnju i obnovu automobilskih kotača, primjenjiva na različite vrste automobilskih kotača (čelični kotači, kotači od aluminijsk...
See Details
Profesionalna linija za lakiranje posebno dizajnirana za proizvodnju i obnovu karoserije kamiona cisterne za žito, primjenjiva na različite tipove kamiona cisterne žita (kamion cisterna za transpor...
See Details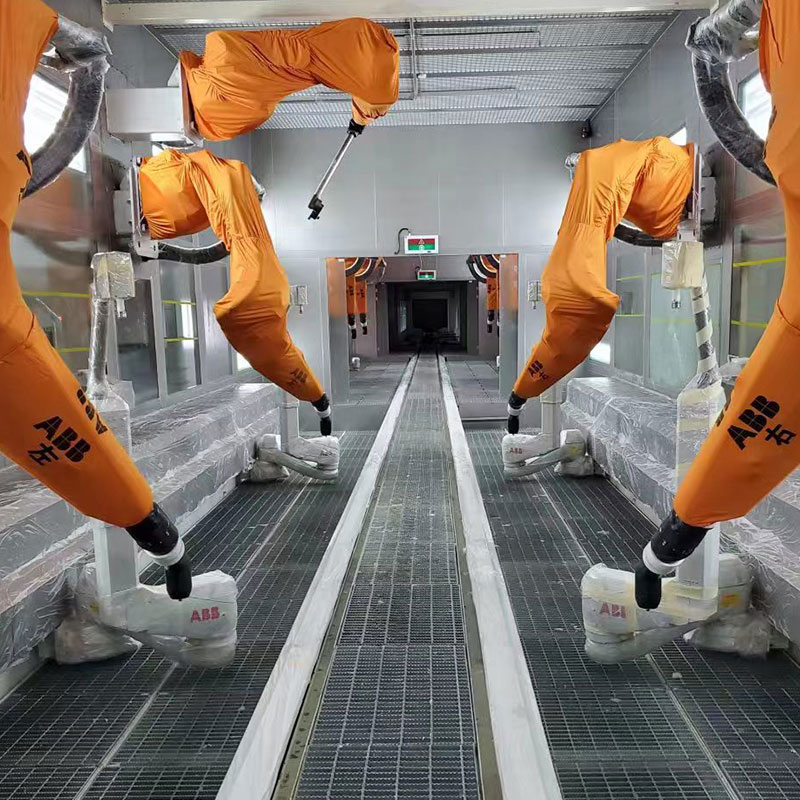
Automatska robotska kabina za prskanje je inteligentan sustav za nanošenje premaza bez ljudske posade. Opremljen robotskim sustavom za prskanje, cirkulacijom zraka pri konstantnoj temperaturi i vis...
See DetailsIzradite svoj prilagođeni sustav industrijskog premazivanja
Pošaljite nam svoje informacije o radnom komadu, proizvodnom kapacitetu, procesu premazivanja, izgledu radionice i ekološkim zahtjevima. Yueze će vam pomoći procijeniti vaš projekt i razviti odgovarajuće rješenje za premazivanje, transport, sušenje i tretman okoliša.
Glavni izbornik
Proizvodi
Kontaktirajte nas
Adresa tvrtke:
12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Pošaljite nam poruku odmah!
Pratite nas: