
Kabina za raspršivanje teških vozila velika je profesionalna radionica za nanošenje premaza, posebno dizajnirana za veliku i tešku opremu. Sa snažnom cirkulacijom zraka, sustavom grijanja i višestu...
See Details
Yueze Environmental Protection pruža usklađena i jedinstvena rješenja za industrijsku obradu površina, opremljena profesionalnom tehnologijom i profinjenim znanjem.
 Zatražite upite
2026-09-04
Prijeđite rukom duž okvira dobro održavanog traktora ili vanjskog električnog ormarića nakon godina sunca, kiše i soli s ceste: završna obrada je i dalje glatka, debela i tvrdoglavo netaknuta. Ta trajnost rijetko dolazi od tekuće boje. Dolazi od premazivanja prahom, a kratki odgovor na to kako funkcionira je sljedeći: fino mljevenom suhom prahu daje se elektrostatički naboj, uzemljeni metalni dio povlači nabijene čestice na svoju površinu i oko svojih rubova, a toplina pećnice zatim topi i kemijski povezuje taj prah u jedan kontinuirani, tvrdi film. Nema otapala koje bi isparilo, nema kapljica koje bi se ulegnule, a debljina se postiže u jednom prolazu.
Vodič u nastavku prolazi kroz kemiju unutar praha, fiziku koja ga čini lijepljivim, tri faze procesa, usporedbu praha s tekućom bojom i opremu koja je potrebna kompletnoj liniji da sve to radi pouzdano, smjenu za smjenom.
Lakiranje u prahu nije samo boja s uklonjenom tekućinom; to je formulacija napravljena za različite metode primjene. Prije nego što se samelje u prah, materijal je mješavina taline četiri skupine funkcionalnih sastojaka:
Mješavina se ekstrudira, hladi i melje u fine čestice, koje se obično mjere u desecima mikrometara, tako da teče poput brašna, ali se može prskati kroz pištolj gotovo kao tekućina.
Duroplastične formule – poliester, epoksi, epoksi-poliesterski hibrid, poliuretan – dominiraju industrijskom završnom obradom. Tijekom pečenja smola i ljekovito sredstvo reagiraju u molekularnu mrežu koja se ne može ponovno rastopiti. Ta nepovratnost je ono što dijelovima obloženim prahom daje otpornost na kemikalije, toplinu i udarce.
Termoplastični prahovi – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Bez obzira upravlja li se kabinom ručno ili potpuno automatizirano, i je li dio mala konzola ili odljevak od dvije tone, svaki posao nanošenja praha prolazi kroz iste tri faze: priprema površine, nanošenje nabijenog praha, stvrdnjavanje filma.
Prah se lijepi izravnim kontaktom i elektrostatičkom silom, tako da sve što ostane na metalu – strojno ulje, hrđa, kamenac, vlaga – postaje slab sloj zarobljen ispod završne obrade. Loša priprema rijetko se vidi na štandu; pokazuje se mjesecima kasnije kao ljuštenje, mjehurići ili korozija koja se uvlači ispod filma koji inače savršeno izgleda.
Priprema obično kombinira alkalno odmašćivanje ili konverzijsko pranje fosfatnog tipa za uklanjanje ulja abrazivnim sredstvima ili pjeskarenjem za uklanjanje hrđe i kamenca s odljevaka i zavarenih dijelova. Za teške odljevke i konstrukcijski čelik, pjeskarenje nije izborno – to je korak o kojem ovisi cjelokupna završna obrada.
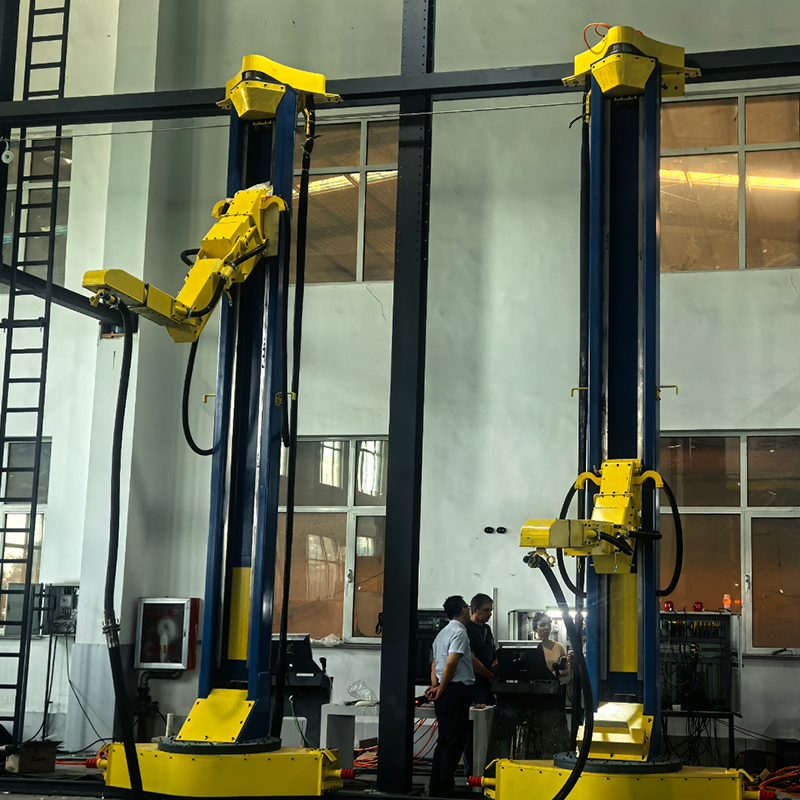 Prostorija za brušenje i automatski stroj za pjeskarenje za pripremu površine Prije raspršivanja praha, teške odljevke i konstrukcijski čelik potrebno je pjeskariti kako bi se uklonila hrđa, kamenac i stari slojevi kako bi završni sloj mogao prionuti. Ova oprema omogućuje zatvoreno, automatizirano pjeskarenje s uklanjanjem prašine, što je čini ključnim korakom prethodne obrade koji vrijedi pregledati. Pogledajte proizvod →
Unutar kabine, prah se izvlači iz spremnika za fluidizaciju – spremnika koji drži prah suspendiran u laganom mjehurićima zraka tako da se kreće kroz crijeva poput tekućine – i isporučuje u pištolj za prskanje. U najčešćem postavljanju, koronsko punjenje, visokonaponska elektroda na vrhu pištolja, koja obično radi na deseci kilovolti , ionizira okolni zrak i prenosi negativni naboj na čestice dok napuštaju pištolj. Uzemljeni dio vuče nabijeni oblak prema sebi, a čestice zadržavaju taj naboj dovoljno dugo da ostanu spojene kroz rukovanje i transport do peći.
Dva učinka čine metodu iznimno učinkovitom. Omatanje znači da nabijene čestice slijede električno polje na rubove, stranice pa čak i na stražnju stranu dijela. Samoograničavajuća konstrukcija znači da kako nabijeni sloj raste, počinje odbijati nadolazeći prah, održavajući debljinu filma razumno ravnomjernom – obično oko 50 do 100 mikrometara (2 do 4 mila) u jednom prolazu, građevnoj tekućoj boji potrebno je nekoliko slojeva.
U proizvodnji su važne dvije varijacije. Tribo pištolji pune prah trenjem, a ne visokim naponom i dopiru do dubokih udubljenja gdje se koronska polja bore, dok potapanje u fluidiziranom sloju stvara vrlo debele funkcionalne slojeve na dijelovima kao što su tijela ventila.
Nanošenje samo stavlja puder na dio; pećnica ga čini premazom. Većina duroplastičnih prahova stvrdnjava se nakon što sam metal dosegne grubo 160 do 200 °C (oko 320 do 390 °F) i održava tu temperaturu 10 do 20 minuta , s točnim vrijednostima određenim tehničkim podacima proizvođača praha. Kako se dio zagrijava, tri se stvari događaju u nizu:
Kontrola stvrdnjavanja mora se mjeriti na metalu, a ne samo na zraku u pećnici. Nedovoljno stvrdnuti film ispada kredast i bez sjaja i ne prolazi kemijsko testiranje; prepečeno požuti i postane krto. Za podloge osjetljive na toplinu kao što su vlaknaste ploče srednje gustoće, praškovi koji se stvrdnjavaju na niskim temperaturama i UV-om se lagano tope i stvrdnjavaju u roku od nekoliko sekundi pod ultraljubičastim svjetiljkama.
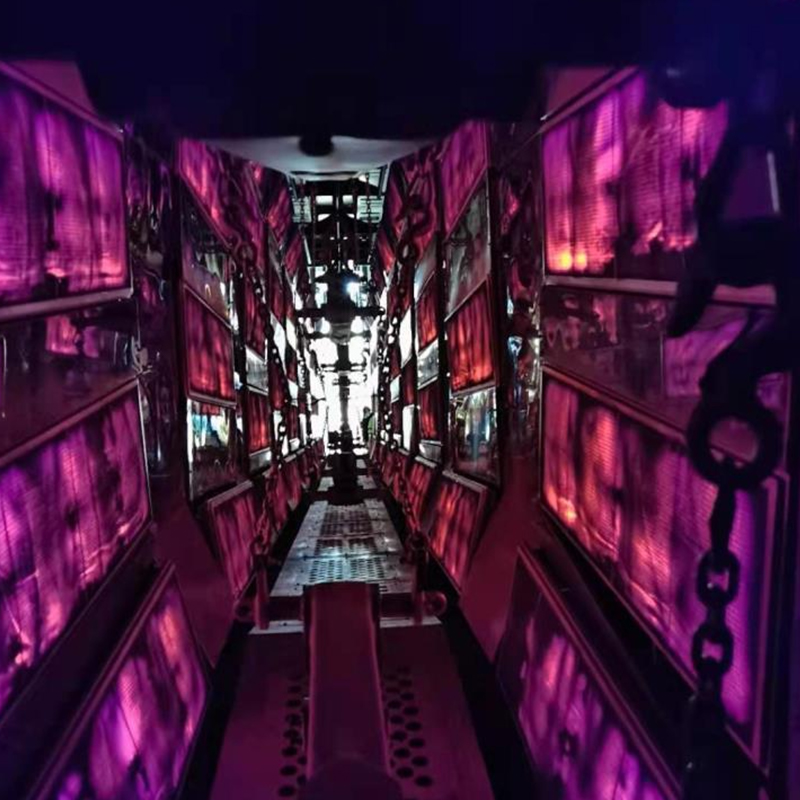 Industrijska sušionica za stvrdnjavanje praha i dehidraciju Kvaliteta stvrdnjavanja određuje je li film premaza u prahu izdržljiv ili kredast i lomljiv. Ova sušionica nudi ravnomjernu cirkulaciju vrućeg zraka, preciznu stalnu kontrolu temperature i prilagodljive načine grijanja, pomažući kupcima u postizanju dosljednih, potpuno stvrdnutih završnih slojeva. Pogledajte proizvod →
Cijeli proces počiva na jednom fizičkom pravilu: suprotni naboji se privlače . U praksi, dva detalja odlučuju hoće li završna obrada biti ujednačena.
Dio mora biti istinski uzemljen kroz čiste kuke i vješalice. Ostaci zapečenog praha izoliraju udicu, slabe privlačnost i proizvode tanke, mrljaste filmove zajedno s nepotrebnim raspršivanjem – zbog čega disciplinirane trgovine spaljuju ili mijenjaju udice prema fiksnom rasporedu.
Duboki uglovi, kanali i udubljenja sami se štite od električnog polja, tako da nabijeni prah nastoji izbjeći upravo ona područja koja trebaju najveću zaštitu. Dizajneri linije odgovaraju pažljivim postavljanjem pištolja, klipnim automatskim pištoljima, smanjenim naponom u blizini udubljenja ili tribo pištoljima na složenoj geometriji.
Praškasta i tekuća boja mogu izgledati dobro prvog dana; razlike se pokazuju u cijeni, usklađenosti i trajnosti:
| Aspekt | Premazivanje prahom | Tekuća boja |
|---|---|---|
| Prijevoznik | Suhi prah, bez otapala | Na bazi otapala ili vode |
| HOS emisije | U suštini nikakve | Značajno za tipove koji sadrže otapala |
| Pretjerani sprej | Sakupljeno i ponovno korišteno sa sustavom za oporavak | izgubljeno; treba filtrirani ispuh |
| Film po aplikaciji | Debljina u jednom prolazu, obično 50–100 µm | Tanak; nekoliko slojeva za jednaku građu |
| Stvrdnjavanje | Stvrdnjavanje u pećnici, kemijsko umrežavanje | Sušenje na zraku ili pečenje, isparavanje otapala |
| Najprikladnije za | Vodljivi dijelovi koji podnose temperature pečenja | Širok raspon, uključujući predmete osjetljive na toplinu |
Za tvornicu koja mjeri VOC usklađenost, materijalni otpad i protok, ti redovi obično rješavaju argument u korist praha.
U obujmu proizvodnje, premazivanje prahom je manje jedan stroj nego uravnotežen lanac opreme koja se kreće brzinom pokretne trake. Kompletna industrijska linija obično uključuje:
Svaki stupanj ograničava ostale: vrijeme zadržavanja u pećnici ovisi o brzini pokretne trake, protok zraka u kabini ovisi o dizajnu oporabe, a raspored kuka na pokretnoj traci utječe i na uzemljenje i na jednolikost filma. Iskusni kupci stoga počinju od specifikacije dijela, protoka i završne obrade, a zatim idu unatrag prema opremi. Za raščlambu po stanicama, pogledajte koju opremu zapravo uključuje linija za proizvodnju premaza .
 Premazivanje prahom Line for Metal Workpiece Finishing Budući da su stajanje u pećnici, protok zraka u kabini i dizajn pokretne trake međusobno povezani, mnogi kupci preferiraju potpuno integrirano rješenje. Ova automatizirana linija za nanošenje praha pokriva primjenu i stvrdnjavanje s visokim stepenom recikliranja praha, nultom emisijom HOS-a i potpunim mogućnostima prilagođavanja. Pogledajte proizvod →
Svaki električno vodljivi dio koji podnosi temperaturu otvrdnjavanja je kandidat, a u stvarnim tvornicama popis je dugačak:
Porozni odljevci zaslužuju posebnu pozornost: zarobljeni zrak i vlaga uzrokuju ispuštanje plinova, osim ako dijelovi nisu prethodno pečeni ili prah sadrži aditive za otplinjavanje, a njihova težina zahtijeva robusno vješanje i prijenos. Naš rješenja za oblaganje ljevaonica i protuutega pokazati kako se pjeskarenje, vješanje, prskanje i stvrdnjavanje izvode oko upravo ove vrste teškog izratka.
Većina završnih nedostataka dolazi do jednog specifičnog uzroka koji se može popraviti:
Premazivanje prahom funkcionira jer spaja jednostavan fizički princip s kontroliranom kemijskom reakcijom pod toplinom. Priprema, punjenje i stvrdnjavanje moraju biti ispravni, jer nijedna faza ne može nadoknaditi drugu. Održavanje te ravnoteže postojanom, smjenu za smjenom, ono je za što je dizajnirana namjenska linija za nanošenje praškastog premaza – i to je razlog zašto su tvornice koje liniju tretiraju kao jedan sustav, a ne skup strojeva, one kojima se kupci stalno vraćaju.

Kabina za raspršivanje teških vozila velika je profesionalna radionica za nanošenje premaza, posebno dizajnirana za veliku i tešku opremu. Sa snažnom cirkulacijom zraka, sustavom grijanja i višestu...
See Details
Isporučujemo visokokvalitetne strojeve za pjeskarenje i automatske strojeve za pjeskarenje. Oprema usvaja zrelu tehnologiju površinske obrade, ostvarujući uklanjanje hrđe, čišćenje oksidnog sloja i...
See Details
Profesionalna proizvodna linija posebno dizajnirana za ukrasne poklopce šahtova, primjenjiva na različite vrste ukrasnih poklopaca šahtova (ukrasni poklopac šahta od lijevanog željeza, ukrasni pokl...
See Details
Profesionalna linija za premazivanje posebno dizajnirana za velike odljevke i dijelove teških kamiona, primjenjiva na razne velike odljevke (odljevke za strojarstvo, odljevke za rudarsku opremu, in...
See Details
Profesionalna linija za nanošenje premaza posebno dizajnirana za proizvodnju i obnovu automobilskih kotača, primjenjiva na različite vrste automobilskih kotača (čelični kotači, kotači od aluminijsk...
See Details
Podni automatski transportni sustav, na električni pogon sa stabilnom izlaznom snagom, s glavnim tipovima uključujući trakasti, valjkasti i lančani transporter. Dizajniran je s strukturom koja se p...
See DetailsIzradite svoj prilagođeni sustav industrijskog premazivanja
Pošaljite nam svoje informacije o radnom komadu, proizvodnom kapacitetu, procesu premazivanja, izgledu radionice i ekološkim zahtjevima. Yueze će vam pomoći procijeniti vaš projekt i razviti odgovarajuće rješenje za premazivanje, transport, sušenje i tretman okoliša.
Glavni izbornik
Proizvodi
Kontaktirajte nas
Adresa tvrtke:
12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Pošaljite nam poruku odmah!

Pratite nas: